在汽車電子系統中,點火線圈(Ignition Coil)是引擎點火的核心零件。它的任務是將車用電瓶的低壓電流升壓至 2 萬至 4 萬伏特的高壓電流,再透過火星塞在引擎汽缸內產生足夠的火花,點燃混合油氣,驅動引擎運作。
這樣的工作環境,意味著點火線圈必須長期承受高電壓、高溫、震動,以及從極低溫(-40℃)到高溫(150℃)的劇烈溫差循環。在這樣的條件下,封裝材料的選擇,直接決定了產品的可靠度與使用壽命。
本文將從封裝材料的核心性能需求出發,介紹大格化學針對點火線圈封裝(Ignition Coil Potting)所開發的環氧樹脂解決方案,涵蓋配方設計邏輯、固化製程建議,以及常見不良問題的分析與改善方向。
一、點火線圈封裝材料的核心性能需求
點火線圈的實際工作條件嚴苛,封裝用環氧樹脂必須同時滿足以下幾項關鍵性能:
| 性能需求 | 規格要求 | 原因說明 |
|---|---|---|
| 高介電強度 | 耐壓 20kV~40kV | 承受點火線圈升壓後的高電壓,防止電氣擊穿 |
| 耐高溫熱老化 | 長期 150℃ 穩定 | 引擎艙工作溫度高,材料需維持長期結構完整性 |
| 低熱膨脹係數(CTE) | 40~50 ppm/℃ | 應對 -40℃ 至 150℃ 的劇烈溫差,降低因熱膨脹差異造成的內應力 |
| 耐冷熱循環 | 反覆溫差不裂紋 | 避免熱應力累積導致裂紋,影響電氣絕緣性與可靠度 |
| 抗振動 | 機械結構穩定 | 引擎運作時持續震動,封裝材料需具備一定韌性 |
| 優異封裝性 | 完整充填無氣泡 | 需滲透至複雜的線圈結構中,確保無殘留氣泡或空隙 |
| 耐化學性 | 油液、溶劑侵蝕 | 引擎艙環境接觸油液,材料需具備化學耐受性 |
為什麼低 CTE 如此重要?
點火線圈內部由多種材料組成(銅線、磁鐵芯、塑膠外殼),各材料的熱膨脹係數不同。封裝樹脂若 CTE 過高,在反覆的冷熱循環下,膨脹收縮幅度與其他材料差異過大,長期累積的熱應力將導致裂紋,進而造成電氣絕緣失效。
二、大格化學的配方設計邏輯
大格化學針對點火線圈封裝的嚴苛要求,在配方設計上從固化系統、填料選擇與粒徑分布三個層面進行系統性優化:
1. 固化系統:Epoxy-Anhydride
大格選用 Epoxy-Anhydride(環氧-酸酐)固化系統,相較於胺類固化劑,此系統具有以下優勢:
- 固化過程中收縮率小,有效避免樹脂開裂
- 固化後耐熱性佳、耐濕性優異
- 電氣絕緣性能表現出色,適合高壓封裝應用
2. 高比例無機填料
配方中導入高比例無機填料(60~70 wt%),是降低 CTE 的關鍵策略:
- 降低熱膨脹係數:填料比例提升,整體 CTE 可控制在 40~50 ppm / ℃,有效減少冷熱循環中的熱應力累積。
- 電氣穩定性:大格選用高純度石英粉作為主要填料,具備優異的電氣穩定性,確保高壓環境下的絕緣可靠度。
- 寬粒徑分布設計:採用寬粒徑分布的填料,使樹脂在高填料比例下仍能維持低剪切黏度與高滲透性,確保完整充填線圈內部空隙。
3. 低黏度與滲透性設計
點火線圈內部結構複雜,特別是次級線圈的繞線密度高,對樹脂的流動性與滲透性要求極為嚴苛。大格配方在保有高填料比例的同時,透過樹脂體系的設計維持低剪切黏度,通常搭配負壓(約 -0.5 Torr)灌注設備,確保樹脂能完整滲透至每一個細小空隙。
負壓灌注的關鍵作用
在真空(負壓)環境下進行灌膠,可有效排除線圈結構中殘留的空氣,避免氣泡在固化後形成缺陷。樹脂在負壓下的滲透能力更強,尤其對次級線圈等細密結構的充填效果顯著提升。
三、固化製程建議
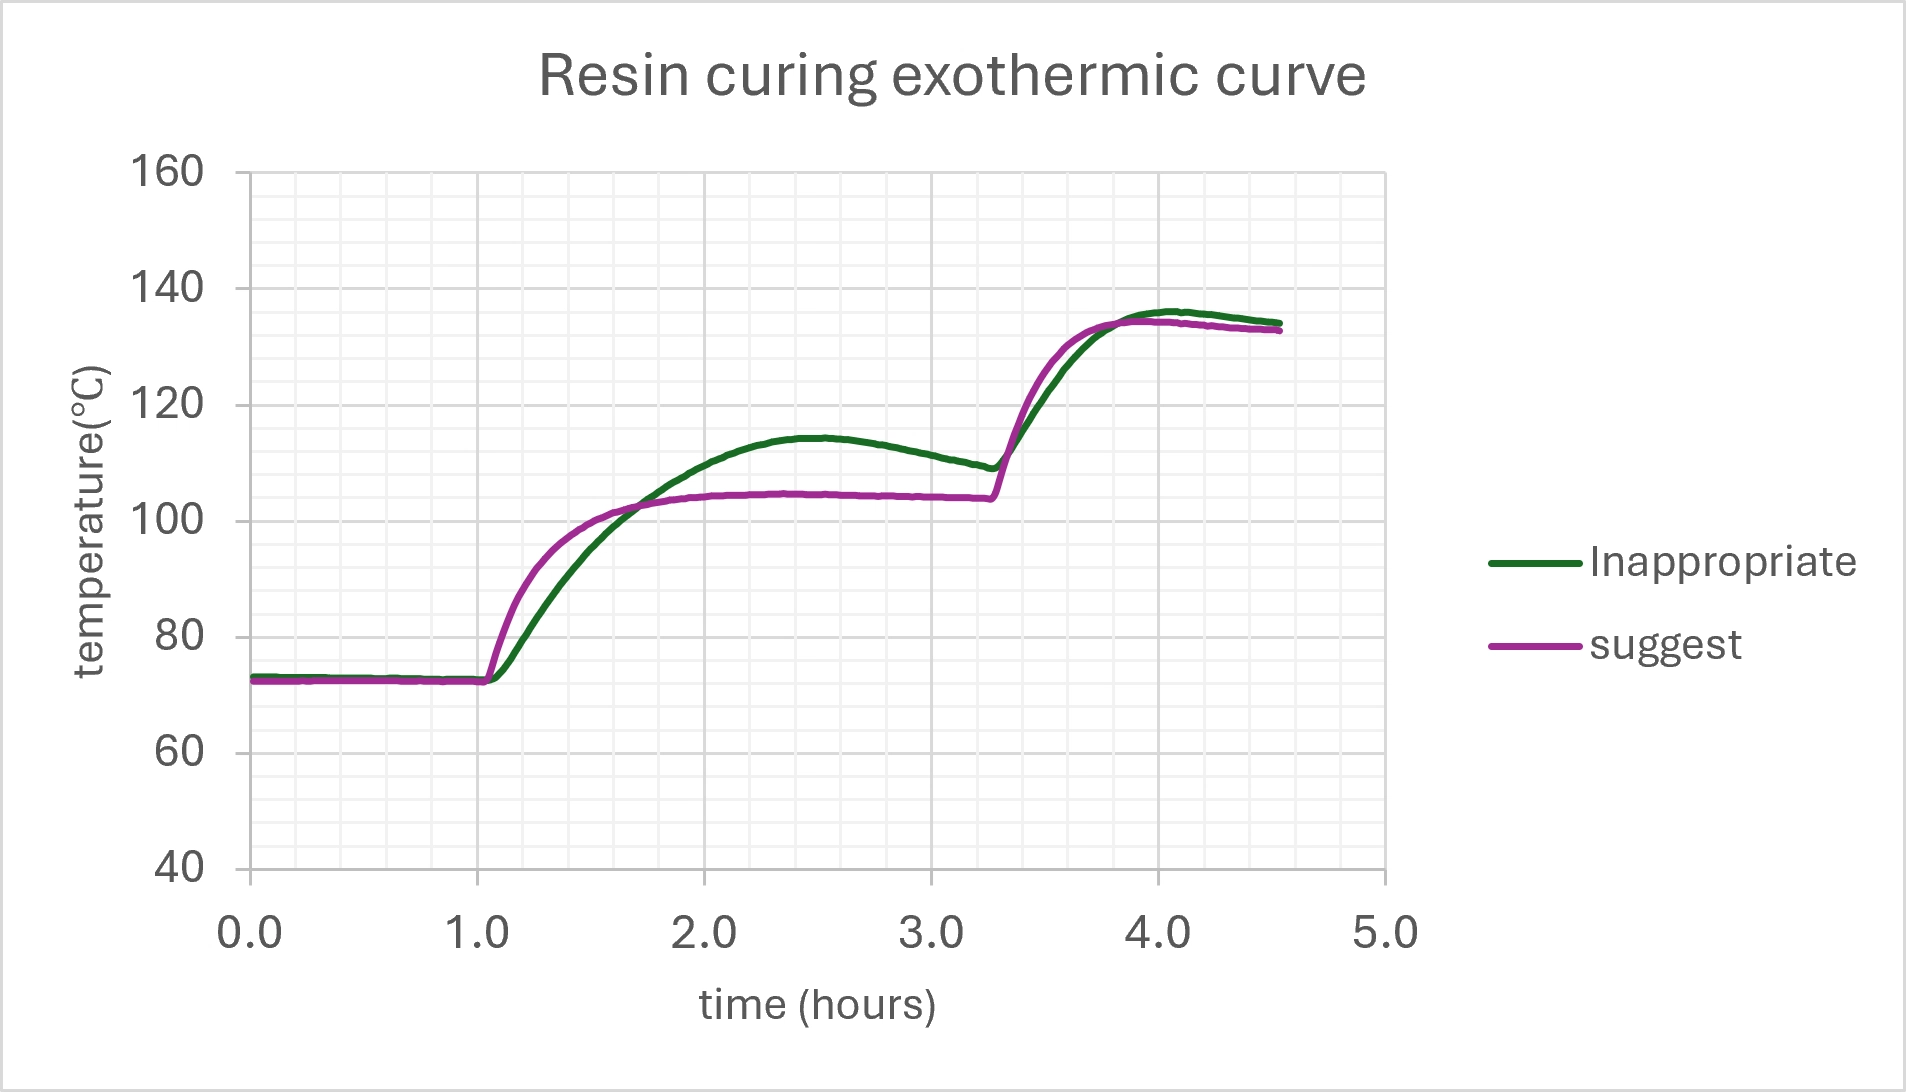
封裝樹脂的固化程序(Curing procedure),對最終產品的品質有決定性影響。大格建議採用「階梯式升溫」固化策略:
| 固化階段 | 建議溫度 | 目的說明 |
|---|---|---|
| 初步固化(Pre-cure) | 70~100℃ | 讓樹脂緩慢凝膠,避免固化收縮過於劇烈,減少內應力累積與裂紋風險 |
| 後固化(Post-cure) | 130~150℃ | 提升交聯密度至完整程度,確保最終的耐熱性、耐濕性與電氣絕緣性能 |
⚠ 固化溫度設定過高的風險
固化溫度設定過高,會使反應速度過快,樹脂放熱溫度超過設定固化溫度,導致:
- 收縮率上升,內應力變大
- 容易產生裂紋,造成電氣測試不良
- 產品長期可靠度下降
大格建議固化程序設計以「樹脂放熱溫度不超過設定固化溫度」為原則,並可依客戶機型與灌膠程序共同調整最適固化曲線。
四、大格點火線圈封裝用樹脂:EPORITE 5502A/B
EPORITE 5502A / B 是大格化學專為點火線圈等高可靠度電子封裝應用所開發的高性能封裝用環氧樹脂,整合了上述配方設計的核心優勢:
| 產品特性 | 說明 |
|---|---|
| 低黏度、優異滲透性 | 可有效填充複雜線圈結構,降低氣泡產生風險 |
| 良好儲存穩定性 | 填料不易沉降,便於生產現場管理 |
| 低熱膨脹係數(CTE) | 與機殼材料熱膨脹匹配,有效降低熱應力累積 |
| 優異接著性 | 與各類機殼材料具備良好接合性,減少界面剝離風險 |
| 高電氣絕緣性能 | 耐電壓特性優異,適合 20kV~40kV 高壓封裝環境 |
| 冷熱循環穩定性 | 在嚴苛溫差循環環境下維持結構完整性與絕緣可靠度 |
五、典型封裝異常分析與改善
即使使用高性能封裝樹脂,若製程參數配合不當,仍可能出現品質問題。以下為點火線圈封裝中最常見的兩類不良:
1. 樹脂滲透不良、氣泡缺陷
此類問題通常發生在灌膠及固化程序與樹脂固化速度不匹配的情況下:灌封過程中樹脂黏度上升過快,導致樹脂來不及滲透至次級線圈等細密結構,殘留氣泡或空隙。
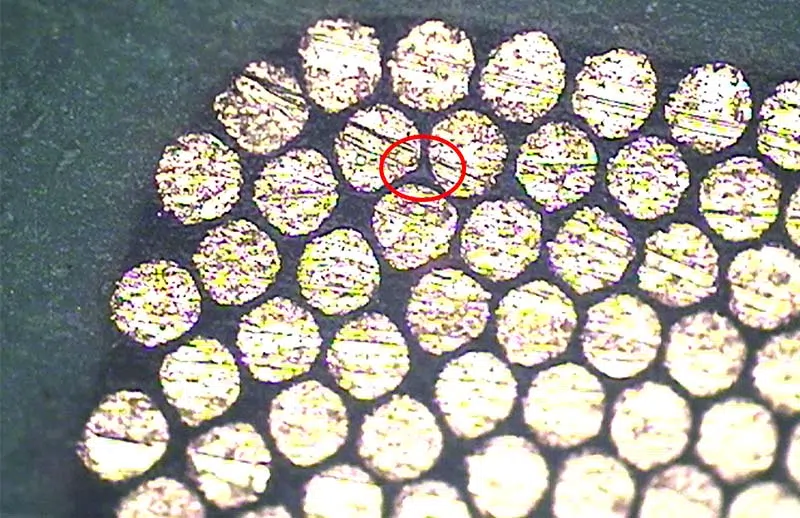
次級線圈滲透不良
改善方向
大格可配合客戶的封裝設備與固化程序,調整樹脂反應速度(延緩凝膠時間),確保樹脂在固化前有充分的滲透時間。建議同步確認負壓設備的抽真空效果是否達標。
2. 冷熱循環裂紋
裂紋是點火線圈封裝最常見的可靠度問題,可依裂紋起始位置判斷根本原因,並採取對應的改善策略:
| 裂紋類型 | 可能原因 | 改善方向 |
|---|---|---|
| 貫穿性脆裂 | 樹脂模量過高、韌性不足 | 調整配方增韌,提升樹脂柔韌性 |
| 界面開裂(沿電極、磁鐵芯) | 樹脂與零件熱膨脹係數差異過大 | 調整填料比例,降低 CTE 至與零件更接近的範圍 |
| 角落裂紋 | 應力集中+固化收縮率偏高 | 調整固化曲線,採階梯式升溫降低收縮應力 |
大格的客製化支援
裂紋問題往往需要結合材料配方與製程條件共同分析。大格化學技術團隊可依客戶提供的裂紋樣品與製程資訊,針對性地調整填料比例、樹脂韌性或固化曲線,協助找出最適合的解決方案。
六、常見問題 Q&A
A:一般環氧樹脂在設計上未針對高壓電氣絕緣、大溫差冷熱循環與長期熱老化進行優化。點火線圈工作環境涉及高達 2 萬至 4 萬伏特的電壓、-40℃ 至 150℃ 的溫差以及持續震動,若使用一般封裝樹脂,電氣擊穿或裂紋失效的風險將大幅提高。
A:直接高溫固化會使樹脂反應速度過快,放熱峰溫度超出控制範圍,導致固化收縮劇烈、內應力大量累積,最終在線圈結構中產生裂紋。階梯式升溫讓樹脂先在較低溫度下緩慢凝膠,待結構穩定後再升溫後固化,可有效減少收縮應力與裂紋風險。
A:對於次級線圈等繞線密度高的結構,負壓灌注是確保完整充填、消除氣泡的關鍵步驟。若在常壓下灌注,空氣容易被包覆在線圈結構中無法排出,固化後殘留氣泡將成為電氣絕緣的弱點。
A:可以。大格化學可依客戶的灌膠設備、固化爐溫度曲線、線圈結構與目標可靠度規範,調整樹脂的反應速度、黏度與填料配比,確保配方與製程最佳匹配。
A:EPORITE 5502A/B 在配方設計上已考量儲存穩定性,填料不易沉降。若在長期儲存後使用,建議依大格提供的操作指引進行充分攪拌均勻後再行使用,並確認黏度與外觀符合規格後再投入生產。