在汽车电子系统中,点火线圈(Ignition Coil)是引擎点火的核心零件。它的任务是将车用电瓶的低压电流升压至 2 万至 4 万伏特的高压电流,再透过火星塞在引擎汽缸内产生足够的火花,点燃混合油气,驱动引擎运作。
这样的工作环境,意味着点火线圈必须长期承受高电压、高温、震动,以及从极低温(-40℃)到高温(150℃)的剧烈温差循环。在这样的条件下,封装材料的选择,直接决定了产品的可靠度与使用寿命。
本文将从封装材料的核心性能需求出发,介绍大格化学针对点火线圈封装(Ignition Coil Potting)所开发的环氧树脂解决方案,涵盖配方设计逻辑、固化制程建议,以及常见不良问题的分析与改善方向。
一、点火线圈封装材料的核心性能需求
点火线圈的实际工作条件严苛,封装用环氧树脂必须同时满足以下几项关键性能:
| 性能需求 | 规格要求 | 原因說明 |
|---|---|---|
| 高介电强度 | 耐压 20kV~40kV | 承受点火线圈升压后的高电压,防止电气击穿 |
| 耐高温热老化 | 长期 150℃ 稳定 | 引擎舱工作温度高,材料需维持长期结构完整性 |
| 低热膨胀系数(CTE) | 40~50 ppm/℃ | 应对 -40℃ 至 150℃ 的剧烈温差,降低因热膨胀差异造成的内部应力 |
| 耐冷热循环 | 反复温差不开裂 | 避免热应力累积导致裂纹,影响电气绝缘性与可靠度 |
| 抗振动 | 机械结构稳定 | 引擎运作时持续震动,封装材料需具备一定韧性 |
| 优异封装性 | 完整充填无气泡 | 需渗透至复杂的线圈结构中,确保无残留气泡或空隙 |
| 耐化学性 | 油液、溶剂侵蚀 | 引擎舱环境接触油液,材料需具化学耐受性 |
为什么低 CTE 如此重要?
点火线圈内部由多种材料组成(铜线、磁铁芯、塑料外壳),各材料的热膨胀系数不同。封装树脂若 CTE 过高,在反复的冷热循环下,膨胀收缩幅度与其他材料差异过大,长期累积的热应力将导致裂纹,进而造成电气绝缘失效。
二、大格化学的配方设计逻辑
大格化学针对点火线圈封装的严苛要求,在配方设计上从固化系统、填料选择与粒径分布三个层面进行系统性优化:
1. 固化系统:Epoxy-Anhydride
大格选用 Epoxy-Anhydride(环氧-酸酐)固化系统,相较于胺类固化剂,此系统具有以下优势:
- 固化过程中收缩率小,有效避免树脂开裂
- 固化后耐热性佳、耐湿性优异
- 电气绝缘性能表现出色,适合高压封装应用
2. 高比例无机填料
配方中导入高比例无机填料(60~70 wt%),是降低 CTE 的关键策略:
- 降低热膨胀系数:填料比例提升,整体 CTE 可控制在 40~50 ppm/℃,有效减少冷热循环中的热应力累积。
- 电气稳定性:大格选用高纯度石英粉作为主要填料,具备优异的电气稳定性,确保高压环境下的绝缘可靠度。
- 宽粒径分布设计:采用宽粒径分布的填料,使树脂在高填料比例下仍能维持低剪切黏度与高渗透性,确保完整充填线圈内部空隙。
3. 低黏度与渗透性设计
点火线圈内部结构复杂,特别是次级线圈的绕线密度高,对树脂的流动性与渗透性要求极为严苛。大格配方在保有高填料比例的同时,透过树脂体系的设计维持低剪切黏度,通常搭配负压(约 -0.5 Torr)灌注设备,确保树脂能完整渗透至每一个细小空隙。
负压灌注的关键作用
在真空(负压)环境下进行灌胶,可有效排除线圈结构中残留的空气,避免气泡在固化后形成缺陷。树脂在负压下的渗透能力更强,尤其对次级线圈等细密结构的充填效果显著提升。
三、固化制程建议
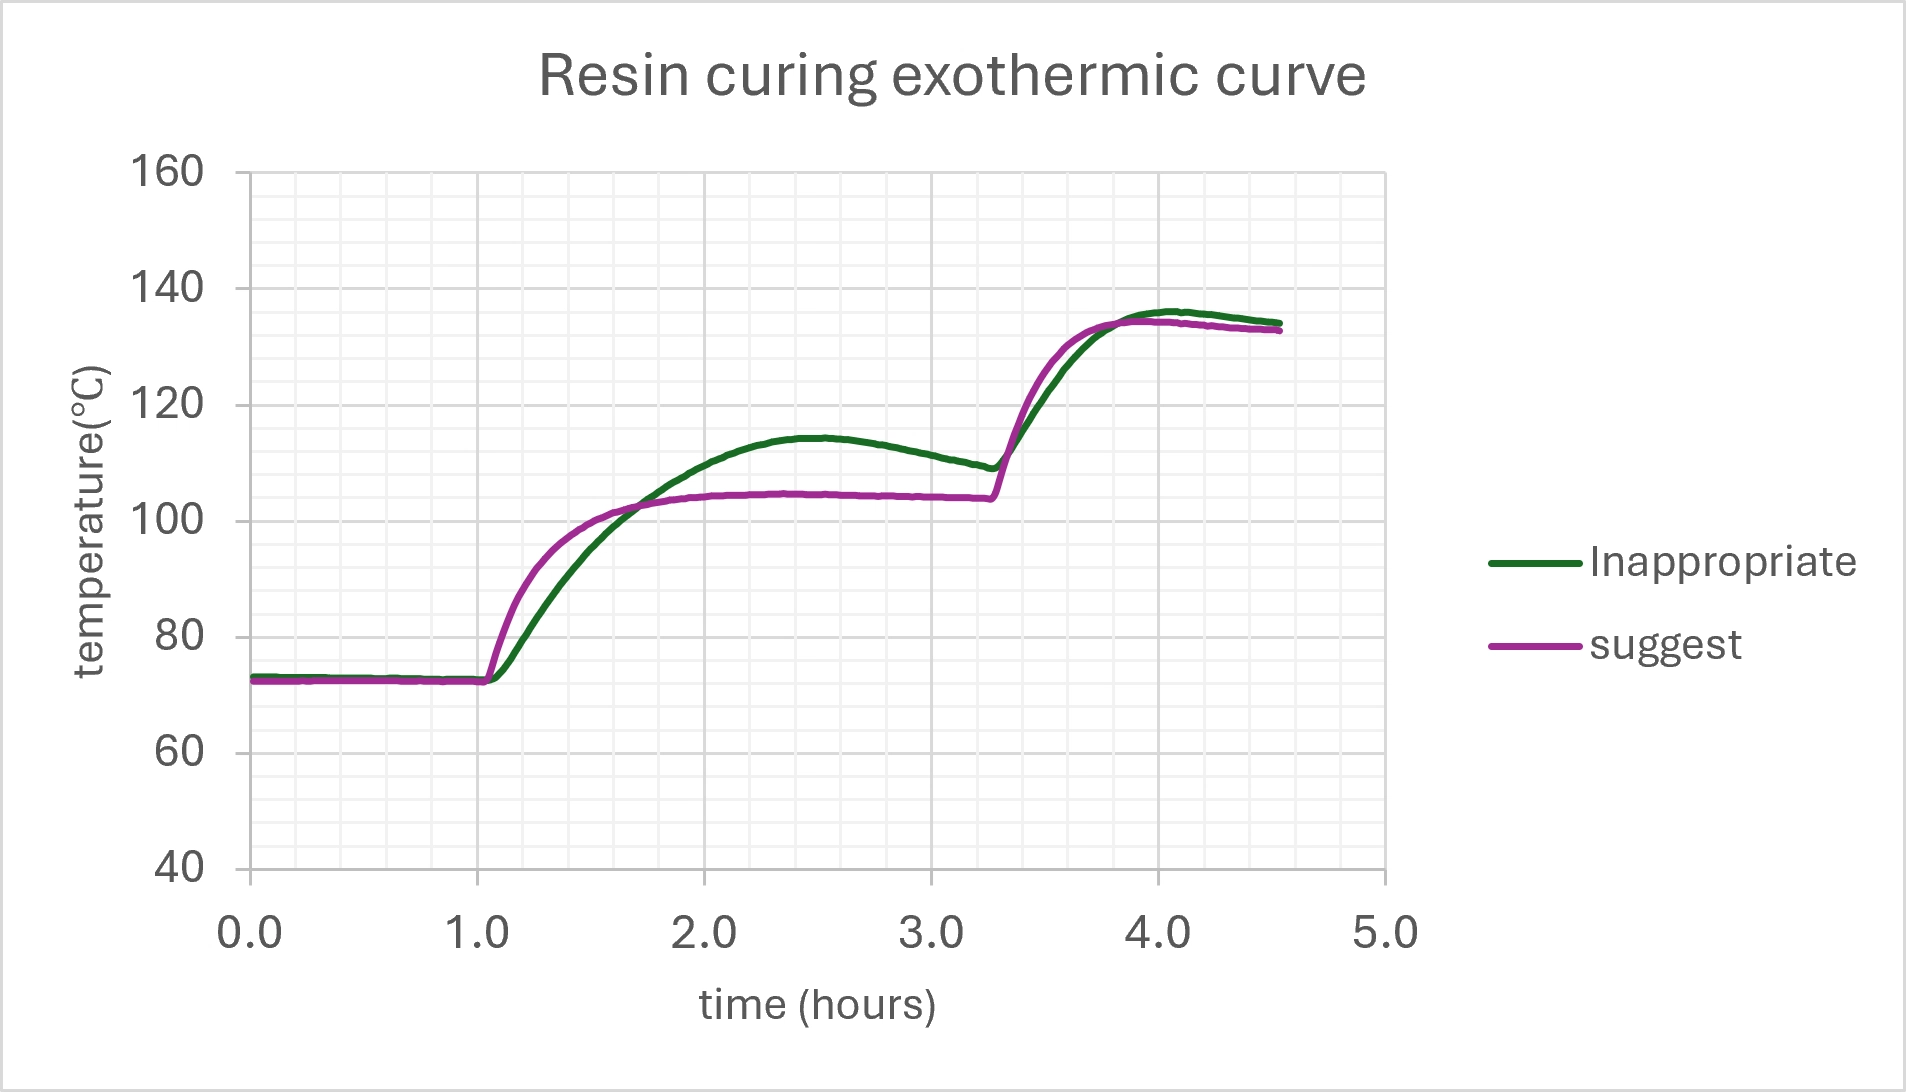
封装树脂的固化程序(Curing procedure),对最终产品的质量有决定性影响。大格建议采用「阶梯式升温」固化策略:
| 固化阶段 | 建议温度 | 目的说明 |
|---|---|---|
| 初步固化(Pre-cure) | 70~100℃ | 让树脂缓慢凝胶,避免固化收缩过于剧烈,减少内部应力累积与裂纹风险 |
| 后固化(Post-cure) | 130~150℃ | 提升交联密度至完整程度,确保最终的耐热性、耐湿性与电气绝缘性能 |
⚠ 固化温度设定过高的风险
固化温度设定过高,会使反应速度过快,树脂放热温度超过设定固化温度,导致:
- 收缩率上升,内部应力变大
- 容易产生裂纹,造成电气测试不良
- 产品长期可靠度下降
大格建议固化程序设计以「树脂放热温度不超过设定固化温度」为原则,并可依客户机型与灌胶程序共同调整最适固化曲线。
四、大格点火线圈封装用树脂:EPORITE 5502A/B
EPORITE 5502A/B 是大格化学专为点火线圈等高可靠度电子封装应用所开发的高性能封装用环氧树脂,整合了上述配方设计的核心优势:
| 产品特性 | 说明 |
|---|---|
| 低黏度、优异渗透性 | 可有效填充复杂线圈结构,降低气泡产生风险 |
| 良好储存稳定性 | 填料不易沉降,便于生产现场管理 |
| 低热膨胀系数(CTE) | 与机壳材料热膨胀匹配,有效降低热应力累积 |
| 优异接着性 | 与各类机壳材料具备良好接合性,减少界面剥离风险 |
| 高电气绝缘性能 | 耐电压特性优异,适合 20kV~40kV 高压封装环境 |
| 冷热循环稳定性 | 在严苛温差循环环境下维持结构完整性与绝缘可靠度 |
五、典型封装异常分析与改善
即使使用高性能封装树脂,若制程参数配合不当,仍可能出现质量问题。以下为点火线圈封装中最常见的两类不良:
1. 树脂渗透不良、气泡缺陷
此类问题通常发生在灌胶及固化程序与树脂固化速度不匹配的情况下:灌封过程中树脂黏度上升过快,导致树脂来不及渗透至次级线圈等细密结构,残留气泡或空隙。
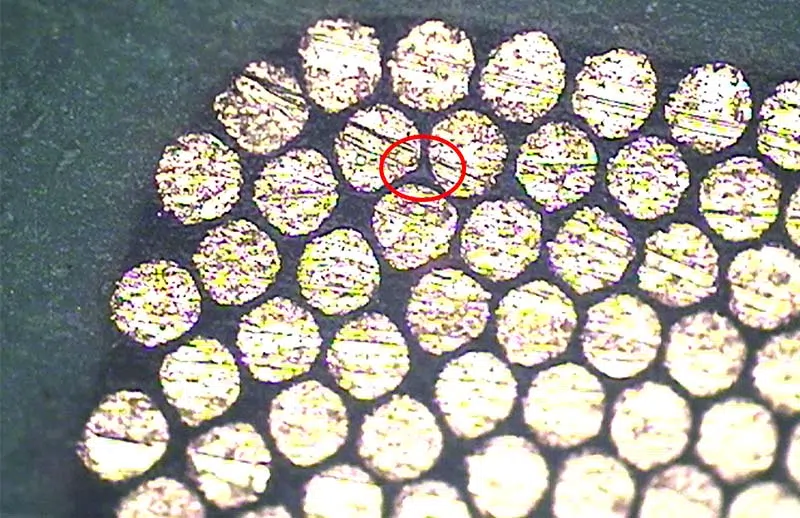
次级线圈渗透不良
改善方向:
大格可配合客户的封装设备与固化程序,调整树脂反应速度(延缓凝胶时间),确保树脂在固化前有充分的渗透时间。建议同步确认负压设备的抽真空效果是否达标。
2. 冷热循环裂纹
裂纹是点火线圈封装最常见的可靠度问题,可依裂纹起始位置判断根本原因,并采取对应的改善策略:
| 裂纹类型 | 可能原因 | 改善方向 |
|---|---|---|
| 贯穿性脆裂 | 树脂模量过高、韧性不足 | 调整配方增韧,提升树脂柔韧性 |
| 界面开裂(沿电极、磁铁芯) | 树脂与零件热膨胀系数差异过大 | 调整填料比例,降低 CTE 至与零件更接近的范围 |
| 角落裂纹 | 应力集中+固化收缩率偏高 | 调整固化曲线,采阶梯式升温降低收缩应力 |
大格的客制化支持:
裂纹问题往往需要结合材料配方与制程条件共同分析。大格化学技术团队可依客户提供的裂纹样品与制程信息,针对性地调整填料比例、树脂韧性或固化曲线,协助找出最适合的解决方案。
六、常见问题 Q&A
A:一般环氧树脂在设计上未针对高压电气绝缘、大温差冷热循环与长期热老化进行优化。点火线圈工作环境涉及高达 2 万至 4 万伏特的电压、-40℃ 至 150℃ 的温差以及持续震动,若使用一般封装树脂,电气击穿或裂纹失效的风险将大幅提高。
A:直接高温固化会使树脂反应速度过快,放热峰温度超出控制范围,导致固化收缩剧烈、内部应力大量累积,最终在线圈结构中产生裂纹。阶梯式升温让树脂先在较低温度下缓慢凝胶,待结构稳定后再升温后固化,可有效减少收缩应力与裂纹风险。
A:对于次级线圈等绕线密度高的结构,负压灌注是确保完整充填、消除气泡的关键步骤。若在常压下灌注,空气容易被包覆在线圈结构中无法排出,固化后残留气泡将成为电气绝缘的弱点。
A:可以。大格化学可依客户的灌胶设备、固化炉温度曲线、线圈结构与目标可靠度规范,调整树脂的反应速度、黏度与填料配比,确保配方与制程最佳匹配。
A:EPORITE 5502A/B 在配方设计上已考量储存稳定性,填料不易沉降。若在长期储存后使用,建议依大格提供的操作指引进行充分搅拌均匀后再行使用,并确认黏度与外观符合规格后再投入生产。